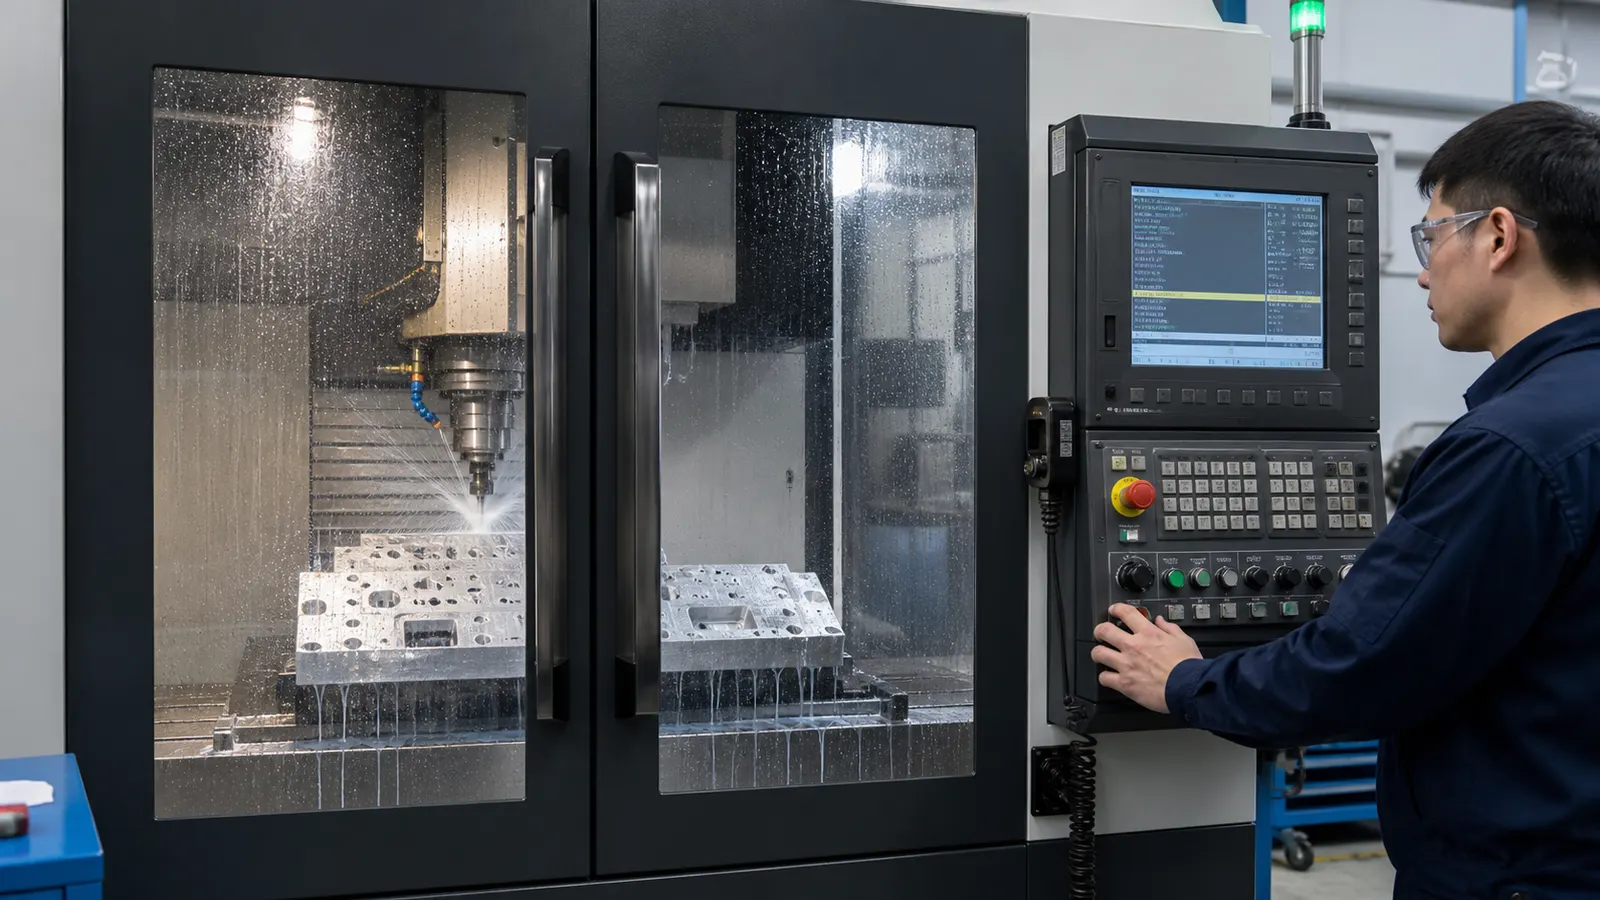
Tài liệu máy CNC cho người mới phải nối được bốn việc: đọc bản vẽ, lập trình, gá đặt và chạy kiểm soát trên máy. Lộ trình dưới đây kéo dài 10 tuần, gồm G-code tay và CAM, với bài phay tấm nhôm 6061 kích thước 100 x 80 x 20 mm. Anh em chỉ đứng máy khi đã hiểu nút dừng khẩn, giới hạn chạy trục và quy trình của xưởng.
Đầu ra cuối là chương trình đã Verify, phiếu setup, danh sách dao và chi tiết đo đạt. Mô phỏng đúng chưa đủ để bỏ qua dry run hoặc kiểm offset trên máy thật.
Tài liệu máy CNC theo lộ trình 10 tuần tại xưởng
Tuần 1 học an toàn, vùng chuyển động và cách đọc bảng điều khiển. Hãy xác định Emergency Stop, Feed Hold, Cycle Start, Single Block, Optional Stop và công tắc Rapid Override trên đúng máy.
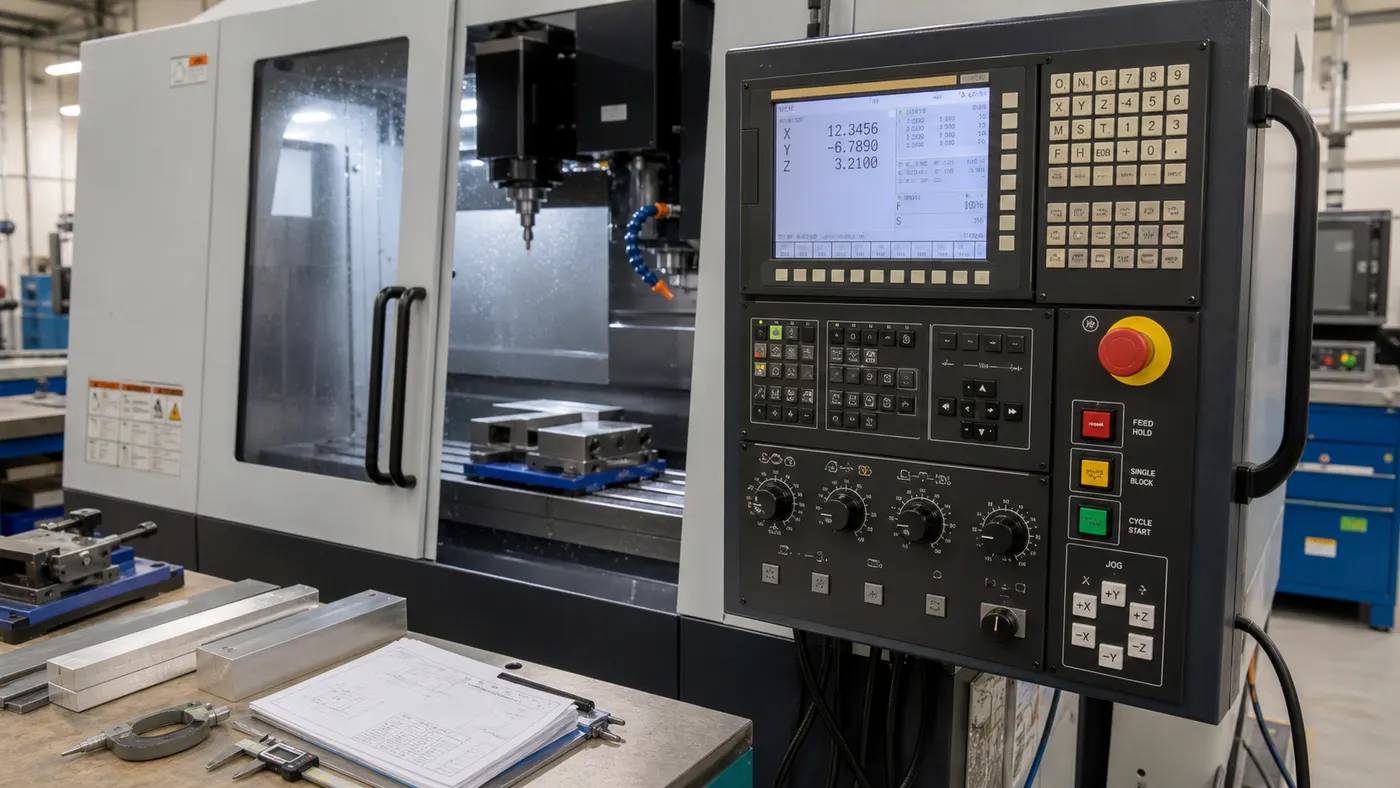
Tuần 2 đọc bản vẽ, vật liệu, dung sai và nhám. Anh em tập xác định mặt chuẩn A, kích thước chức năng và chỗ phải đo trong từng nguyên công.
Tuần 3 học hệ tọa độ máy, Machine Zero, Reference Return và Work Offset G54. Dùng edge finder hoặc probe để lấy X0, Y0, rồi đặt Z0 trên mặt phôi theo phiếu setup.
Tuần 4 viết chương trình thẳng với G00, G01, G90, G91, G21, M03 và M30. Mỗi đoạn phải đọc được vị trí dao trước khi nhấn Cycle Start.
Tuần 5 học nội suy cung G02, G03, mặt phẳng G17 và bù bán kính G41, G42, G40. Vẽ đường tâm dao trên giấy giúp nhìn rõ hướng bù bên trái hoặc bên phải.
Tuần 6 quản lý T, H và D. Sau M06 T01, bù chiều dài G43 H01 phải gọi đúng ô đã đo, nếu nhầm dao có thể lao vào phôi.
Tuần 7 lập trình khoan với G81, G83, G98, G99 và hủy chu trình bằng G80. Bài tập dùng mũi Ø6,8 mm để khoan mồi trước khi taro M8 x 1,25.
Tuần 8 học Stock Setup, Toolpath, Contour, Pocket và Drill trong Mastercam. Mọi đường dao phải chạy Backplot rồi Verify với phôi và đồ gá.
Tuần 9 làm Dynamic Mill, chọn bước xuống, bước ngang, rpm và lượng chạy dao. Post chương trình đúng bộ điều khiển của máy, không lấy post khác chỉ vì đuôi file giống nhau.
Tuần 10 chạy thử trên nhựa hoặc nhôm, Single Block và Rapid Override thấp. Đo chi tiết, cập nhật wear offset rồi ghi kết quả vào phiếu.
Mốc kiểm trước khi sang giai đoạn kế
| Giai đoạn | Bài giao | Điều kiện qua |
|---|---|---|
| Tuần 1 đến 2 | Phiếu an toàn và đọc bản vẽ | Chỉ đúng E-stop, chuẩn, dung sai |
| Tuần 3 đến 4 | Chương trình biên chữ nhật | Đúng G54, G90, đơn vị G21 |
| Tuần 5 đến 7 | Cung R10 và bốn lỗ | Hủy G40, G80 đúng vị trí |
| Tuần 8 đến 9 | File CAM và NC | Verify không va dao, đúng post |
| Tuần 10 | Chi tiết nhôm hoàn thiện | Kích thước đạt ±0,05 mm |
Anh em chưa giải thích được từng dòng NC thì chưa chạy tự động. Hãy đọc ít nhất 30 dòng đầu, đoạn đổi dao và đoạn kết thúc.
Nhóm G-code, M-code và thông số phải đọc được
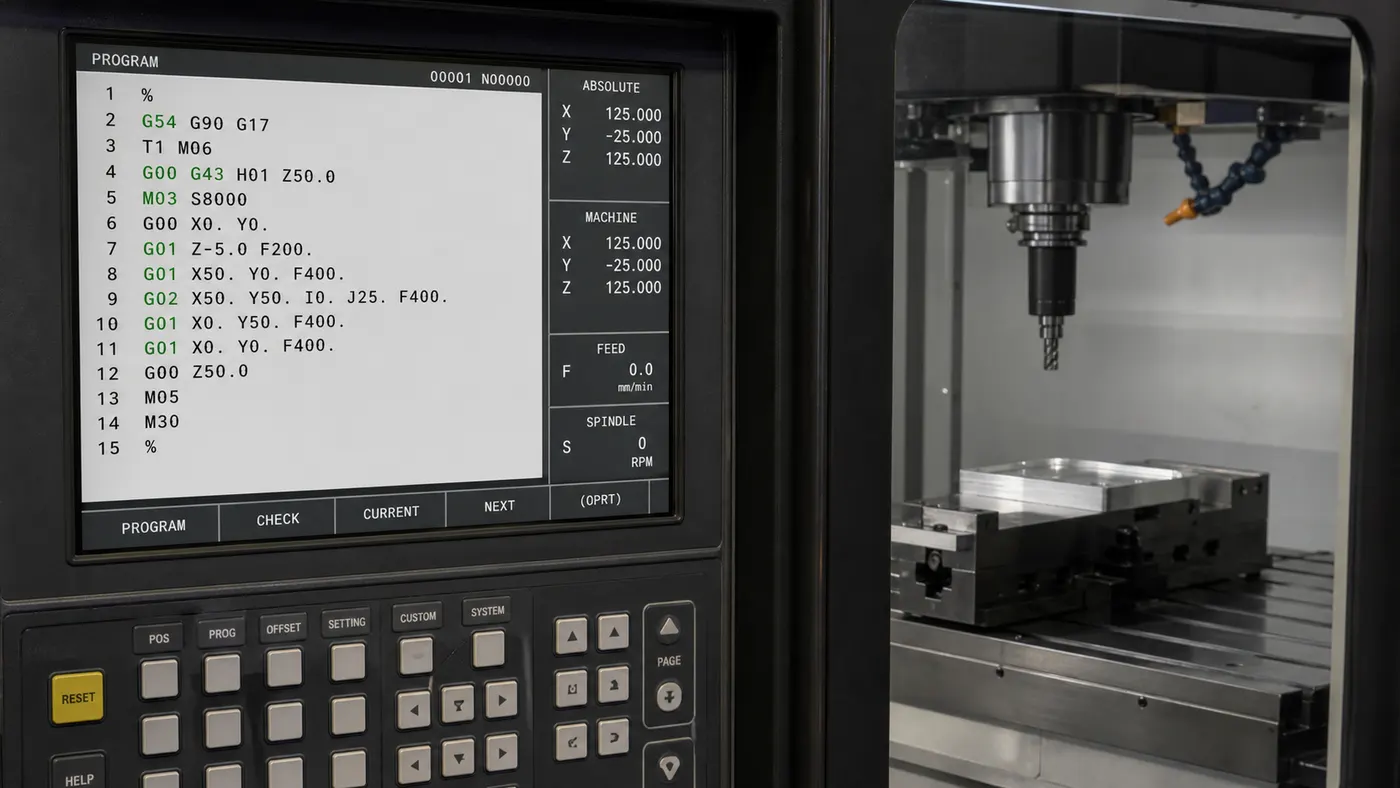
Chương trình CNC thường có mã modal, nghĩa là lệnh còn hiệu lực đến khi bị thay. Người vận hành cần biết trạng thái đang giữ, đặc biệt với G90, G91, G41 và chu trình khoan.
| Mã hoặc thông số | Ý nghĩa thực hành | Điểm phải kiểm |
|---|---|---|
| G00 | Chạy nhanh đến vị trí | Đường đi không cắt qua phôi, ê-tô |
| G01 | Nội suy thẳng có ăn dao | Giá trị F phù hợp dao và vật liệu |
| G02 | Nội suy cung chiều kim đồng hồ | I, J hoặc R đúng mặt phẳng |
| G03 | Nội suy cung ngược chiều kim đồng hồ | Điểm cuối và tâm cung |
| G17 | Chọn mặt phẳng XY | Đúng trước G02, G03 hoặc chu trình |
| G21 | Lập trình theo milimét | Không nhầm với G20 inch |
| G40 | Hủy bù bán kính dao | Thoát biên đủ dài |
| G43 H01 | Gọi bù chiều dài dao số 1 | T01 phải đi với ô H đã đo |
| G54 | Chọn gốc phôi thứ nhất | X, Y, Z đúng phiếu setup |
| G80 | Hủy chu trình khoan | Có trước chuyển động kế tiếp |
| G81 | Khoan đơn giản | R plane, Z depth và F |
| G83 | Khoan nhấp sâu | Q peck phù hợp thoát phoi |
| G90 | Tọa độ tuyệt đối | Biết rõ gốc đang dùng |
| G91 | Tọa độ gia số | Trả về G90 sau đoạn cần thiết |
| M03 S8000 | Trục chính quay thuận 8.000 rpm | Kẹp dao, giới hạn spindle |
| M05 | Dừng trục chính | Dao dừng trước thao tác cần thiết |
| M06 T02 | Đổi sang dao số 2 | Pocket và tool list trùng nhau |
| M08 | Bật tưới nguội | Vòi hướng đúng vùng cắt |
| M09 | Tắt tưới nguội | Gọi trước kết thúc hoặc đổi yêu cầu |
| M30 | Kết thúc và reset chương trình | Dao đã về vị trí an toàn |
Một đoạn mở đầu dễ kiểm có thể gồm G21 G17 G40 G80 G90, sau đó mới gọi G54. Từng xưởng có safe start riêng, nên phải đối chiếu máy và post processor.
Với dao phay ngón carbide Ø10 mm, 4 me cắt nhôm 6061, mốc tập có thể là S8000 và F800 mm/phút. Chip load khi đó bằng 800 chia cho 8.000 x 4, tức 0,025 mm mỗi răng.
Thông số trên là điểm bắt đầu cho bài mẫu, không phải con số dùng cho mọi dao. Hãy xem khuyến nghị hãng dao, độ nhô, công suất máy, độ cứng gá và tình trạng thoát phoi.
Bài phay tấm nhôm và các lỗi cần chặn trước Cycle Start
Phôi nhôm 6061 có kích thước 102 x 82 x 22 mm để chừa lượng dư. Thành phẩm là tấm 100 x 80 x 20 mm, một hốc 60 x 40 sâu 5 mm, bốn góc hốc R5.
Setup, dao và trình tự nguyên công
Kẹp phôi trên hai thanh song song, nhô đủ để phay mặt. Gá cố định phải có cữ chặn X, mặt tỳ sạch và lực siết không làm cong phôi.
Lấy G54 X0 Y0 tại góc trái dưới thành phẩm, Z0 trên mặt sau khi phay tinh. Nếu lấy Z0 trên mặt phôi thô, phiếu setup phải ghi rõ lượng mặt đã chừa.
T01 là dao phay mặt Ø40, chạy S3000 và F600 mm/phút cho lượt kiểm ban đầu. T02 là dao carbide Ø10, 4 me, dùng S8000, F800, chiều sâu mỗi lớp 2 mm và step-over 4 mm.
T03 là mũi khoan tâm Ø4, T04 là mũi khoan Ø6,8 và T05 là taro M8 x 1,25. Bốn lỗ có tâm tại X15 Y15, X85 Y15, X85 Y65 và X15 Y65.
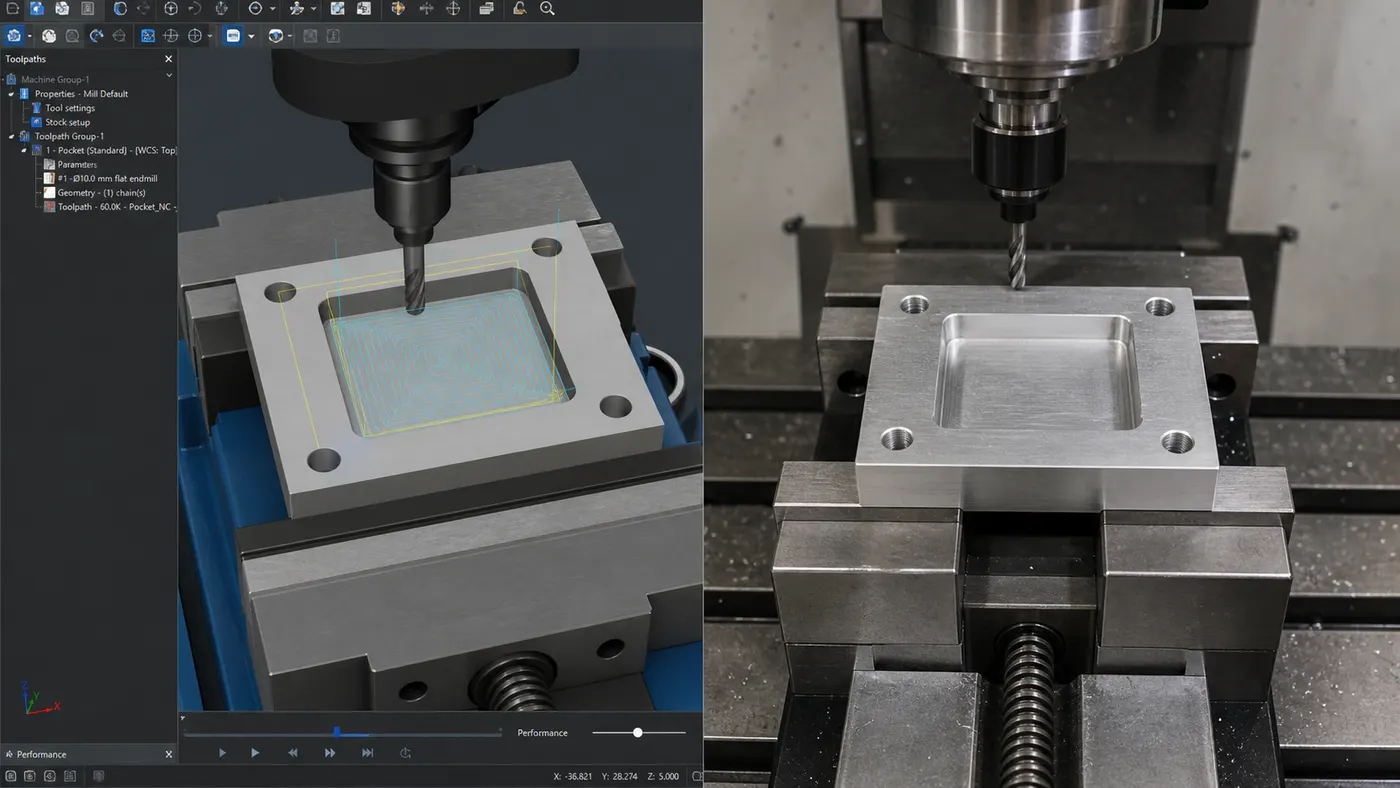
Mastercam dùng Stock Setup 102 x 82 x 22 mm và đúng Work Coordinate System. Đường Dynamic Mill phá hốc phải có entry dạng helix, leave stock thành 0,2 mm và đáy 0,1 mm.
Contour tinh chạy một lượt full depth theo khuyến nghị phù hợp, với stock to leave bằng 0. Drill dùng G81 cho khoan tâm, G83 cho Ø6,8 rồi chu trình taro đúng khả năng bộ điều khiển.
Backplot kiểm thứ tự, Verify kiểm phôi, holder và ê-tô. Sau Post, đọc safe start, T/M06, G43 H, G54, vị trí Z đầu, coolant và M30.
Tám lỗi có cách xử lý riêng
- G54 sai dấu: nhập tọa độ máy vào work offset nhầm chiều. Dùng indicator hoặc probe kiểm lại hai cạnh và ghi giá trị trên phiếu.
- H01 không thuộc T01: bảng dao và chương trình lệch pocket. So từng T với H, đo chiều dài lại và khóa danh sách dao trước chạy.
- Z0 lấy sai mặt: CAM đặt trên mặt thành phẩm nhưng máy chạm mặt thô. Thống nhất datum rồi sửa Stock to leave hoặc offset.
- Rapid cắt qua ê-tô: retract plane thấp hơn hàm kẹp. Nâng clearance, Verify cả fixture và chạy rapid override thấp.
- Dao Ø10 gãy khi vào hốc: đường dao plunge thẳng và phoi không thoát. Chọn helix entry, giảm engagement và kiểm tưới nguội.
- Kích thước hốc nhỏ 0,08 mm: dao mòn hoặc độ đảo lớn. Đo dao, kiểm runout và bù wear theo nửa sai lệch đường kính.
- Lỗ khoan còn phoi: Q của G83 quá lớn hoặc coolant không tới mũi. Giảm peck, kiểm rút dao và làm sạch trước taro.
- Máy giữ G91: đoạn gia số chưa trả về G90. Thêm safe line có chủ đích và Single Block qua đoạn chuyển trạng thái.
Trước Cycle Start, anh em đứng ngoài vùng chuyển động, cửa đóng và tay gần Feed Hold. Lượt đầu dùng Single Block, tốc độ rapid thấp và khoảng Z an toàn lớn.
Nguồn học, CAM và hồ sơ bàn giao
Khái niệm nền có thể đối chiếu tại trang Numerical control. Phần CAM phay nên xem các nhóm toolpath trong Mastercam Mill, còn dữ liệu sản xuất tham khảo từ NIST Manufacturing.
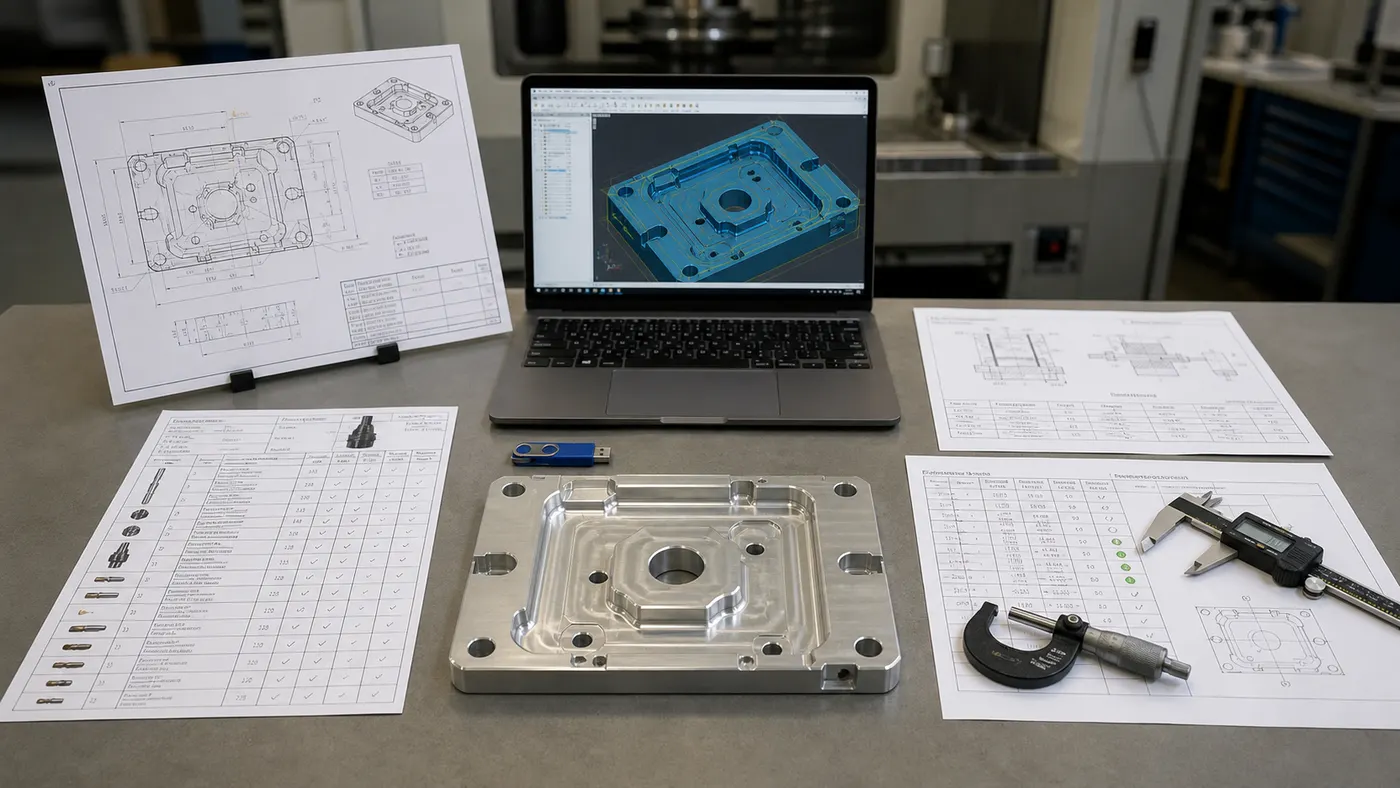
Tài liệu theo bộ điều khiển phải khớp đúng máy, chẳng hạn Fanuc, Siemens hoặc Haas. Cùng tên G-code nhưng macro, canned cycle và cách gọi offset có thể khác.
Mỗi job cần setup sheet ghi máy, revision, phôi, đồ gá, G54, danh sách T/H/D và thời gian dự kiến. Ảnh gá nên chụp thấy cữ chặn, hướng X/Y và vị trí phôi.
File bàn giao gồm bản vẽ đã duyệt, model, file CAM, NC sau post, tool list và biên bản đo. Không sửa trực tiếp NC mà quên cập nhật file CAM nguồn.
Khi xưởng có nhiều máy, trạng thái lệnh và revision cần được quản lý theo quyền. Anh em có thể xem cách đội phần mềm MONA xây phần mềm riêng cho luồng duyệt sản xuất và truy vết thay đổi.
Chỉ người có thẩm quyền mới chỉnh offset trên máy. Mọi wear correction cần ghi giá trị cũ, giá trị mới, kích thước đo và người xác nhận.
Một bộ bài học tốt giúp người khác lặp lại job. Hãy đưa gói hồ sơ cho ca sau và xem họ có tìm đúng chương trình, dao cùng gốc phôi trong 5 phút hay không.
Câu hỏi thường gặp
Học mô phỏng bao lâu thì được đứng máy CNC?
Không có số giờ chung để tự động đủ điều kiện. Anh em cần qua bài kiểm an toàn của đơn vị, đọc được chương trình, gọi đúng offset và thao tác dưới giám sát. Lần chạy đầu phải dùng Single Block, Feed Hold và rapid override theo quy trình xưởng.
G54 khác G53 ở điểm nào?
G54 là hệ tọa độ phôi do người setup xác lập. G53 gọi tọa độ máy cho dòng lệnh cụ thể trên nhiều bộ điều khiển. Nhầm hai hệ có thể đưa dao đến vị trí ngoài dự kiến, nên phải đọc manual của máy trước khi dùng.
Có nên sửa trực tiếp G-code do Mastercam post ra không?
Bạn có thể sửa khi quy trình cho phép và hiểu rõ thay đổi. Bản chính vẫn phải cập nhật trong file CAM hoặc ghi patch có kiểm soát. Nếu post lặp lỗi ở nhiều job, hãy sửa post processor bởi người đủ chuyên môn.
Chọn rpm và feed theo công thức nào?
Rpm bắt đầu từ tốc độ cắt, đường kính dao và giới hạn trục chính. Feed bằng rpm nhân số me cắt và chip load mỗi răng. Sau đó kiểm độ nhô dao, gá, vật liệu, coolant và khuyến nghị của hãng dao.
Vì sao Verify sạch nhưng máy vẫn có thể va chạm?
Mô phỏng chỉ chính xác bằng dữ liệu đã nhập. Holder, hàm ê-tô, chiều dài dao, offset hoặc post sai đều làm kết quả lệch máy thật. Dry run, Single Block và kiểm G43 H vẫn là bước bắt buộc.
Bài trong chuyên mục
Các bài cùng cụm đi sâu từ cắt tấm đến trục chính, Mastercam, GD&T và tạo mẫu. Ba hub cuối giúp nối dữ liệu CAD vào quy trình này.
- Thiết kế và cắt tấm 2D bằng router, plasma, laser phân biệt kerf, lead-in, nesting và yêu cầu file đầu vào.
- Tải và cài Mastercam chính hãng hướng dẫn chọn bản dùng hợp lệ, cấu hình và lỗi cài đặt thường gặp.
- Trục chính, kẹp dao, ATC và thoát phoi giải thích các cụm máy ảnh hưởng trực tiếp đến độ ổn định gia công.
- Từ bản vẽ SolidWorks đến G-code Mastercam trình bày quy trình nhập model, setup phôi, tạo toolpath và post.
- Dung sai và ký hiệu GD&T theo ASME Y14.5 giúp đọc chuẩn chức năng trước khi chọn cách gá và đo.
- In 3D FDM cho mẫu thử cơ khí hướng dẫn chọn vật liệu, lớp in và lượng bù trước khi phay thật.
- Tài liệu AutoCAD 2026 củng cố kỹ năng đọc layer, tọa độ và bản vẽ 2D dùng cho CAM.
- Giáo trình SolidWorks 2026 chỉ cách dựng model, assembly và drawing làm dữ liệu đầu vào.
- Giáo trình Autodesk Inventor 2026 bổ sung quy trình part, lắp ráp và xuất file STEP cho gia công.
Tài liệu máy CNC dùng được phải đưa anh em từ bản vẽ tới chi tiết đo đạt, kèm hồ sơ để ca sau lặp lại. Hãy bắt đầu bằng chương trình chạy biên trên cao, Verify đầy đủ và chỉ xuống phôi dưới sự giám sát.