Cắt tấm 2D CNC đi qua bốn khâu: dựng biên dạng kín, chọn máy, tạo đường dao và chạy thử an toàn. Router hợp gỗ hoặc nhựa; plasma cắt thép phổ thông; laser cho khe cắt nhỏ và chi tiết sắc hơn. Anh em phải lấy thông số từ đúng máy, nguồn cắt và vật liệu đang dùng.
Bài mẫu là tấm thép 2 mm, khổ 600 x 400 mm, có 24 lỗ Ø10 và đường bao chữ nhật bo R20. File phát hành gồm DXF, sheet setup, NC cùng bản vẽ PDF.
Cắt tấm 2D CNC khác nhau ở router, plasma và laser
Ba máy cùng đi theo biên dạng XY nhưng cơ chế cắt khác hẳn. Bảng dưới đây dùng mốc tham khảo để chọn quy trình, không thay bảng thông số của nhà sản xuất máy.
| Tiêu chí | Router | Plasma | Laser fiber |
|---|---|---|---|
| Vật liệu thường gặp | MDF, gỗ, mica, nhôm mỏng | Thép carbon, inox, nhôm | Thép, inox, nhôm |
| Dụng cụ | Dao phay Ø3 đến Ø12 | Hồ quang plasma | Tia laser hội tụ |
| Khe cắt mẫu | Bằng đường kính dao | Khoảng 1,2 đến 2,5 mm | Khoảng 0,1 đến 0,4 mm |
| Lead-in | Ramp hoặc helix | Cung ngoài biên, tránh xỉ vào mép | Đoạn ngắn theo vật liệu |
| Giữ phôi | Vacuum, kẹp hoặc vít | Bàn nan nước hoặc khô | Bàn nan và hút khói |
| Lỗi nổi bật | Gãy dao, xơ mép | Xỉ đáy, vát mép | Cháy góc, bavia nhỏ |
Kerf phải được đo trên coupon cắt thử. Cắt một ô vuông 50 x 50 mm, đo cả phần lọt và phần còn lại rồi tính lượng bù thay vì lấy số truyền miệng.
Router chạy theo tâm dao nên CAM dùng Cutter Compensation hoặc offset hình học. Plasma và laser thường bù theo kerf; phần mềm nesting phải biết phía trong, phía ngoài của mỗi contour.
Chuẩn bị DXF sạch trước khi nesting
Trong AutoCAD, đặt UNITS là Millimeters, dùng PLINE cho đường bao và PEDIT Join để nối đoạn. OVERKILL xóa đường trùng, FLATTEN đưa Z về 0, LIST giúp kiểm polyline đã Closed.
Các thao tác cần biết gồm LINE, ARC, CIRCLE, PLINE, OFFSET, TRIM, EXTEND, FILLET, PEDIT, JOIN, OVERKILL, FLATTEN, PURGE, AUDIT và SAVEAS DXF. Riêng spline nên chuyển có kiểm soát vì quá nhiều đoạn nhỏ làm máy giật.
Mỗi chi tiết chỉ có một contour ngoài. Lỗ, rãnh và cutout nằm trong đó; đường khắc hoặc đánh dấu đặt layer riêng để post đúng công nghệ.
DXF mẫu dùng layer CUT_OUTER màu đỏ, CUT_INNER màu xanh và MARK màu vàng. Tên layer là quy ước nội bộ, nhưng sheet setup phải ghi rõ tác dụng.
bộ tài liệu lập trình và vận hành CNC giải thích G00, G01, G02, G03, G54 cùng quy trình chạy thử. Phần CAD 2D có thể luyện thêm trong tài liệu AutoCAD cho dân cơ khí.
Tạo đường cắt, lead-in và thứ tự nguyên công
Nhập DXF vào CAM hoặc bộ điều khiển, đặt kích thước tấm 600 x 400 mm và khoảng cách mép 10 mm. Chạy Geometry Check để tìm open contour, duplicate entity và self-intersection.
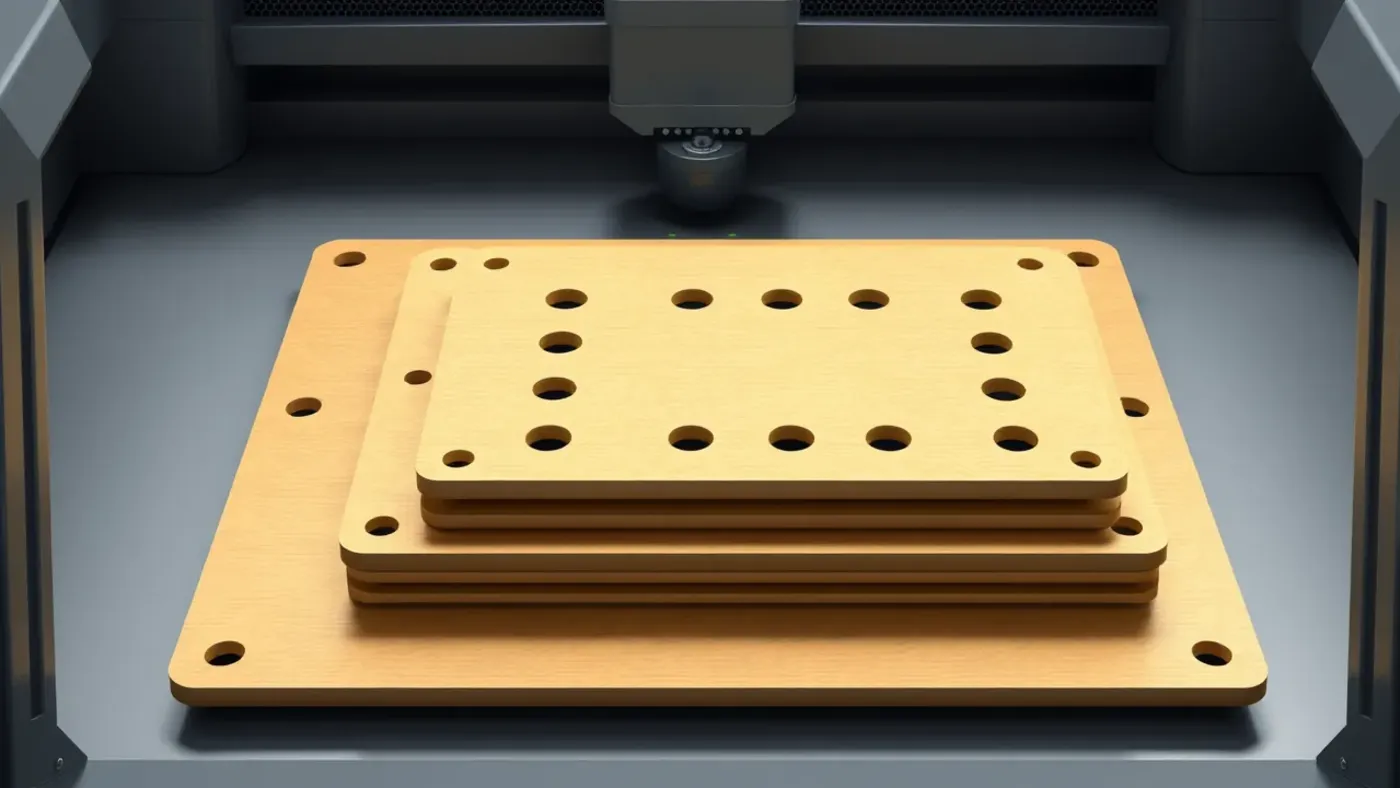
Nesting xoay chi tiết theo chiều thớ hoặc bề mặt nếu vật liệu có yêu cầu. Khoảng cách giữa hai chi tiết phải đủ cho kerf, nhiệt và khả năng giữ phần còn lại.
- Cắt lỗ nhỏ trước để tấm còn cứng.
- Cắt rãnh trong và các vùng kín tiếp theo.
- Khắc mã part trước khi đường bao tách khỏi tấm.
- Cắt contour ngoài sau cùng, thêm micro-joint khi chi tiết dễ lật.
- Chạy simulation, kiểm rapid và post bằng đúng máy.
Plasma cần pierce height, cut height, pierce delay, amperage và torch height control. Laser cần power, frequency, focus, gas pressure và tốc độ. Router cần rpm, feed, plunge, step-down và step-over.
Ví dụ router dùng dao Ø6 mm, 2 me, S18000, F2400 mm/phút cho bài MDF thử. Plasma thép 2 mm có thể bắt đầu từ cut chart của nguồn 45 A. Anh em không sao chép thông số này sang máy khác.
Chạy thử và đọc chất lượng mép cắt
Dry run hoặc chạy cao hơn mặt tấm giúp kiểm hướng và phạm vi di chuyển. Sau đó chạy coupon nhỏ, đo kích thước, kerf, độ vuông và bavia trước khi cắt cả tấm.
Router bị xơ mặt trên thường do hướng cắt, dao cùn hoặc loại dao chưa hợp vật liệu. Plasma có xỉ tốc độ thấp khi đi chậm, còn xỉ tốc độ cao bám mảnh và khó gỡ hơn.
Laser cháy góc khi tốc độ giảm mà công suất chưa được điều khiển phù hợp. Lỗ nhỏ so với chiều dày cần chiến lược riêng, tránh dùng cùng lead-in của contour lớn.
Ở một xưởng bảng điện, file có hai đường tròn Ø10 chồng nhau. Máy plasma đi lại cùng biên, làm lỗ rộng và cháy cạnh. Geometry Check cùng thứ tự cắt đã bắt lỗi trước khi chạy tấm thứ hai.
Khi xưởng muốn theo dõi revision, phôi và NC theo từng đơn, MONA Software có thể trao đổi về phần mềm quản lý viết theo luồng sản xuất. Dữ liệu cần lưu gồm file nguồn, post, thông số cắt và biên bản đo.
Lỗi hay gặp ở file và máy cắt tấm
- CAM báo open contour: hai đầu PLINE chưa trùng. Dùng PEDIT Join với tolerance nhỏ rồi zoom kiểm lại.
- Lỗ bị nhỏ: bù kerf chọn sai phía hoặc số bù chưa đo. Cắt coupon, tính sai lệch đường kính và sửa table.
- Chi tiết lật: contour ngoài cắt quá sớm. Đổi thứ tự, thêm micro-joint hoặc dùng tab phù hợp.
- Đầu cắt va tấm: tấm cong hoặc phần cắt nhô lên. Kiểm bàn, chiều cao và chiến lược tránh chi tiết đã cắt.
- Góc bị bo ngoài ý muốn: bán kính dao router lớn hơn góc trong. Thêm dog-bone nếu kết cấu lắp cho phép.
- File ra inch: DXF thiếu hoặc sai đơn vị. Đo cạnh 600 mm ngay sau import trước khi nesting.
Mastercam Mill cho thấy cách các nhóm toolpath, mô phỏng và máy được tổ chức trong một hệ CAM. Quy trình từ model đến NC được trình bày riêng ở bài SolidWorks sang G-code Mastercam.
Phiếu thông số phải đi cùng mỗi tấm cắt
Phiếu job ghi vật liệu, mác, chiều dày, kích thước tấm, số lượng part và revision DXF. Phần công nghệ ghi nozzle hoặc dao, kerf, tốc độ, công suất, khí, pierce delay cùng chiều cao cắt.
Coupon đầu tấm phải được đo trước khi chạy nesting dài. Ghi cạnh 50 mm, đường kính lỗ, độ vát và lượng xỉ; nếu lệch ngưỡng, sửa bảng thông số rồi post lại NC.
Sau cắt, đếm part, đánh dấu mã và tách phế liệu theo quy trình an toàn. File NC, sheet report cùng biên bản đo được lưu chung để ca sau biết chính xác tấm nào đã chạy.
Máy lập trình bằng Mastercam nên được chuẩn bị theo hướng dẫn cài Mastercam 2026 chính hãng, gồm bài test Stock và Verify. Khi chọn dao router, hãy đọc thêm cách kiểm spindle, collet và thoát phoi để không tách thông số CAM khỏi phần cứng.
Câu hỏi thường gặp
Nên gửi DXF phiên bản nào cho xưởng cắt?
Hãy hỏi đúng phần mềm nhận file của xưởng. DXF R12 dạng polyline thường dễ tương thích với máy cũ, nhưng spline và dữ liệu mới có thể bị giản lược. Luôn gửi thêm PDF ghi kích thước bao, vật liệu, chiều dày và số lượng.
Kerf có phải một số cố định cho cả máy không?
Không. Kerf thay đổi theo vật liệu, chiều dày, đầu cắt, tiêu hao, công suất, tốc độ và chiều cao. Xưởng nên cắt coupon cho từng nhóm thông số, ghi ngày đo và cập nhật bảng bù sau khi thay vật tư tiêu hao.
Plasma có cắt được lỗ bằng chiều dày tấm không?
Khả năng còn tùy nguồn, mỏ, bàn máy và yêu cầu dung sai. Lỗ nhỏ dễ bị côn và méo tại điểm pierce. Nếu lỗ có chức năng lắp chính xác, hãy chừa nhỏ rồi khoan hoặc doa ở nguyên công sau.
Cắt tấm 2D CNC ổn định bắt đầu từ contour kín, đơn vị đúng và coupon đo thật. Anh em hãy làm bài 600 x 400 mm, kiểm mô phỏng rồi mới chạy tấm sản xuất dưới quy trình an toàn của xưởng.