Trục chính máy CNC truyền công suất và mô-men đến dao qua taper, holder, collet cùng cơ cấu kéo giữ. Độ đảo, độ sạch mặt côn và cách kẹp dao ảnh hưởng trực tiếp tới tuổi dao. Anh em cũng phải hiểu ATC, tưới nguội, khí thổi và băng tải phoi vì các cụm này làm việc liên tục với nhau.
Bài này dùng ví dụ trung tâm gia công đứng BT40, tốc độ 12.000 rpm, ổ dao 24 vị trí. Thông số thật phải lấy từ manual cùng tem máy đang vận hành.
Trục chính máy CNC và chuỗi truyền lực đến lưỡi cắt
Động cơ tạo công suất, spindle bearing đỡ trục quay và encoder phản hồi tốc độ hoặc vị trí. Drawbar dùng lực lò xo kéo pull stud; cơ cấu khí nén hay thủy lực nhả holder lúc M06.
| Thành phần | Việc phải làm | Dấu hiệu cần kiểm |
|---|---|---|
| Spindle taper | Định tâm holder | Vết côn, bụi, độ tiếp xúc |
| Drawbar | Kéo giữ pull stud | Lực kẹp giảm, tiếng va |
| Bearing | Giữ độ cứng và độ chính xác | Nhiệt, rung, tiếng ồn |
| Encoder | Phản hồi rpm và định hướng | Lỗi orientation, tốc độ dao động |
| Holder | Nối spindle với dao | Runout, cân bằng, vết kẹp |
| Collet | Kẹp chuôi dao tròn | Mòn, nứt, kẹp sai dải |
Công suất và mô-men không thay thế cho nhau. Dao lớn ở rpm thấp thường cần mô-men cao; dao nhỏ chạy nhanh cần spindle, holder và dao cân bằng phù hợp.
Runout nên được đo bằng đồng hồ so trên chuôi chuẩn hoặc dao, cách miệng holder một khoảng xác định. Một giá trị 0,03 mm có thể làm một me chịu tải nhiều hơn các me còn lại.
Chọn holder, collet và lắp dao không làm hỏng côn
BT30, BT40, BT50, CAT40, HSK-A63 và R8 là các chuẩn khác nhau. Anh em không chọn theo hình dáng gần giống; taper, flange, pull stud và cơ cấu kẹp phải đúng máy.
ER16, ER25, ER32 hay ER40 chỉ dải collet. Mỗi collet có khoảng kẹp giới hạn; dùng ER32 10-9 cho chuôi Ø8 sẽ làm kẹp lệch và giảm lực.
Làm sạch spindle taper, holder taper, collet và nut bằng khăn không xơ. Đưa collet vào eccentric ring của nut trước, nghe khớp rồi mới lắp dao và siết bằng cờ lê lực theo hướng dẫn holder.
Độ nhô dao càng dài thì độ võng càng tăng. Với dao Ø10, hãy giữ stick-out vừa đủ qua chiều sâu cắt, holder và đồ gá; tránh nhô 60 mm khi chỉ cắt sâu 12 mm.
Các thao tác cần đọc được gồm M03, M04, M05, S8000, T01, M06, G43 H01, G49, M08, M09, spindle orientation, tool clamp, tool unclamp, jog ATC và tool recovery. Quy trình recovery chỉ làm theo manual máy.
ATC đổi dao ra sao và kiểm lỗi theo từng vị trí
Với ATC tay đôi, ổ dao đưa pocket được gọi đến vị trí. Spindle về tool-change position, orient đúng góc, tay gắp giữ đồng thời dao cũ và dao mới rồi quay đổi.
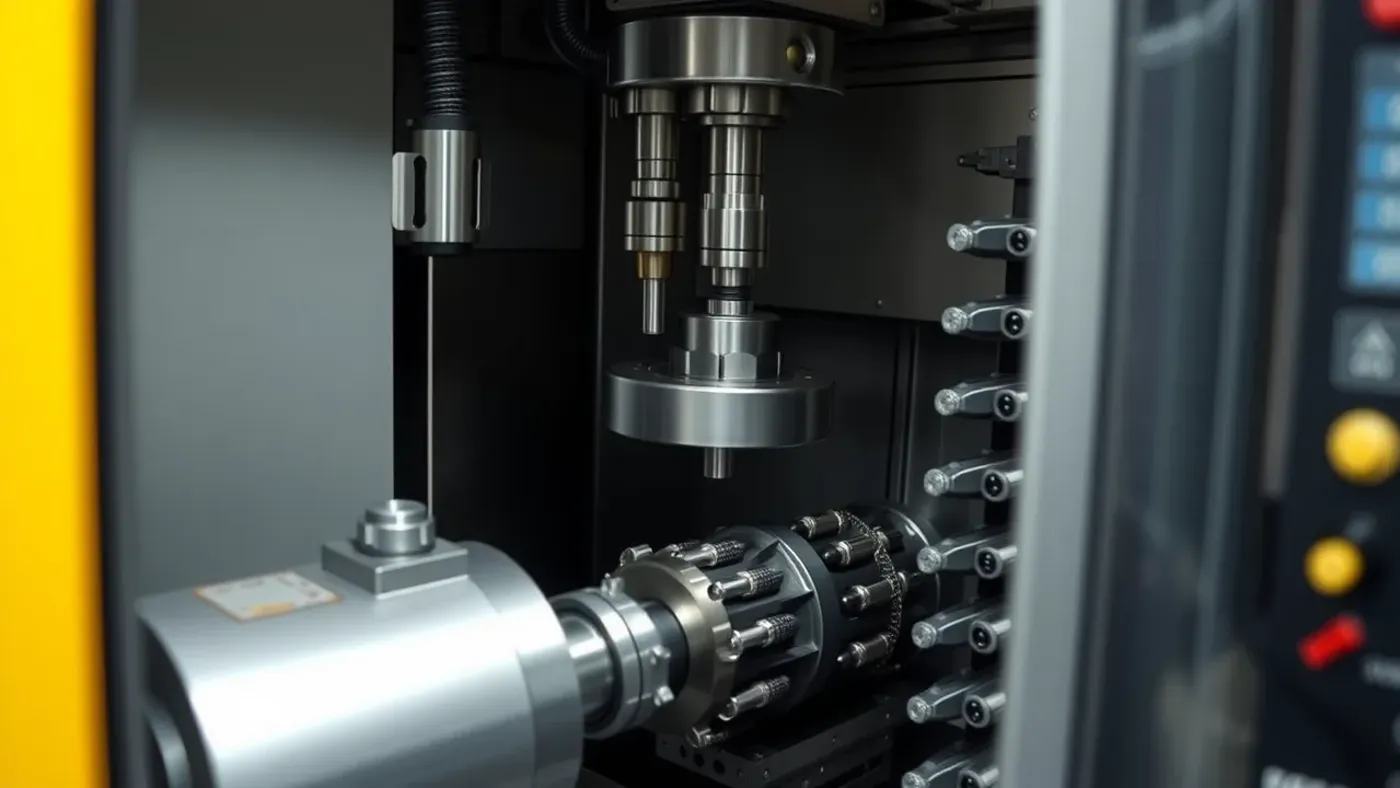
Một chu kỳ M06 T05 phải được kiểm với Tool Table, pocket, chiều dài H05 và bán kính D05 theo quy ước xưởng. Một số máy dùng random pocket, nên số T không trùng số pocket vật lý.
Cảm biến thường xác nhận arm home, magazine position, pot up/down, spindle orient, clamp và unclamp. Khi ATC dừng giữa chu kỳ, đọc alarm và trạng thái sensor trước; không kéo tay gắp bằng lực.
Dao nặng hoặc dài có giới hạn pocket và tốc độ carousel. Holder chạm dao bên cạnh phải được bố trí pocket trống, còn dụng cụ vượt khối lượng cần theo đúng bảng máy.
Trong một ca đêm, ATC liên tục báo chưa clamp. Nguyên nhân là phoi nhôm mỏng bám mặt pull stud, không phải motor tay gắp. Vệ sinh đúng chỗ và kiểm lực kẹp đã xử lý lỗi mà không thay linh kiện.
Thoát phoi, tưới nguội và nhiệt tại vùng cắt
Phoi phải rời lưỡi cắt trước vòng quay kế tiếp. Recutting làm xước mặt, tăng nhiệt và có thể hàn nhôm lên dao.
Flood coolant đưa dung dịch vào vùng cắt; through-spindle coolant hỗ trợ lỗ sâu; air blast hợp một số công việc khô. M08 bật coolant, M09 tắt, nhưng mã cụ thể vẫn phải đối chiếu bộ điều khiển.
Vòi coolant nên chĩa vào điểm phoi hình thành, không chỉ làm ướt holder. Áp lực cao vô ích nếu dòng bị phôi hoặc ê-tô che.
Chip auger, chip conveyor và chip wash gom phoi khỏi khoang máy. Lọc quá bẩn làm giảm lưu lượng; nồng độ dung dịch sai gây gỉ, bọt hoặc kích ứng da.
Dao 4 me cắt rãnh nhôm toàn đường kính thường thiếu khoảng thoát phoi hơn dao 2 hoặc 3 me. Thay chiến lược Dynamic Mill, giảm radial engagement và dùng helix entry có thể ổn định hơn plunge thẳng.
NIST Manufacturing là nguồn tham khảo rộng về đo lường và sản xuất. Phần vận hành căn bản được trình bày ở tài liệu lập trình và vận hành máy CNC.
Lịch kiểm tra và lỗi phải dừng máy
| Chu kỳ | Điểm kiểm | Cách ghi |
|---|---|---|
| Đầu ca | Côn sạch, mức coolant, áp khí | Đạt hoặc số đo |
| Mỗi setup | Runout, stick-out, T-H-D | Tool list |
| Hàng tuần | Lọc, auger, pocket, pull stud | Phiếu bảo trì |
| Sau va chạm | Taper, spindle, holder, probe | Biên bản và kiểm hình học |
- Spindle nóng bất thường: dừng chương trình, ghi rpm và thời gian. Kiểm chiller, lubrication cùng lịch warm-up.
- Tiếng rít tăng theo rpm: tháo dao theo quy trình và chạy chẩn đoán được phê duyệt. Không tiếp tục cắt để nghe thêm.
- Dao trượt khỏi collet: dừng máy, loại collet hoặc holder nghi ngờ. Kiểm dải kẹp, torque và bề mặt chuôi.
- ATC kẹt giữa chu kỳ: giữ vùng máy an toàn, đọc alarm và manual recovery. Chỉ người được phép mới jog cơ cấu.
- Phoi quấn quanh dao: dùng Feed Hold và quy trình lấy phoi khi spindle dừng hẳn. Không đưa tay vào khoang đang chạy.
- Coolant yếu: kiểm mức, lọc, bơm và vòi. Đừng tăng feed khi dòng dung dịch chưa trở lại.
hướng dẫn cài Mastercam 2026 hợp lệ có bài Verify holder trước khi post. quy trình cắt tấm bằng router, plasma và laser giải thích thêm khác biệt của đầu cắt.
Xưởng nhiều máy nên lưu lịch runout, thay holder và alarm theo mã thiết bị. Có thể trao đổi với mona.software khi cần phần mềm riêng để theo dõi dao, bảo trì và revision chương trình.
Bài từ SolidWorks đến G-code Mastercam cho thấy holder, stick-out và fixture phải được đưa vào Verify trước khi NC chạm tới máy thật.
Câu hỏi thường gặp
BT40 và CAT40 có lắp lẫn được không?
Hai chuẩn cùng góc côn nhưng flange, pull stud và cơ cấu ATC khác. Không lắp chỉ vì nhìn gần giống. Hãy đọc spindle specification, holder list và pull-stud drawing của đúng máy trước khi mua hoặc đưa vào magazine.
Bao nhiêu runout thì phải thay holder?
Giới hạn phụ thuộc dao, đường kính, tốc độ và yêu cầu bề mặt. Hãy đo cùng một chuẩn, cùng vị trí và so với quy định nội bộ cùng hãng holder. Nếu runout tăng đột ngột, kiểm côn, collet, nut và chuôi trước khi kết luận.
Có được dùng khí nén thổi phoi khi cửa máy mở không?
Chỉ làm theo quy trình an toàn của đơn vị và khi mọi chuyển động nguy hiểm đã dừng. Khí nén có thể bắn phoi, sương dung dịch vào người hoặc dẫn phoi sâu vào băng trượt. Nhiều trường hợp nên dùng dụng cụ gom phoi và hút phù hợp.
Trục chính máy CNC chỉ ổn định khi taper sạch, holder đúng chuẩn, ATC xác nhận đủ sensor và phoi thoát khỏi vùng cắt. Anh em hãy đưa các điểm kiểm vào đầu ca thay vì chờ bề mặt hỏng mới tìm nguyên nhân.