G-code Mastercam chỉ nên được post sau khi model SolidWorks đúng revision, đơn vị và datum gia công. Quy trình chuẩn gồm xuất STEP hoặc mở file nguồn, đặt Stock Setup, WCS, chọn dao, tạo toolpath, Verify rồi đọc NC. Anh em sẽ làm tấm nhôm 6061 thành phẩm 100 x 80 x 20 mm trên máy phay 3 trục.
File CAM không tự hiểu ý đồ bản vẽ. Dung sai, nhám, chuẩn A/B/C, vùng không kẹp và yêu cầu đo phải được chuyển thành setup sheet cùng nguyên công.
Chốt model SolidWorks và bản vẽ trước khi vào CAM
Mở .SLDPRT đúng Configuration và nhấn Ctrl+Q. Dùng Evaluate, Measure, Mass Properties, Check và Import Diagnostics nếu model đến từ nguồn khác.
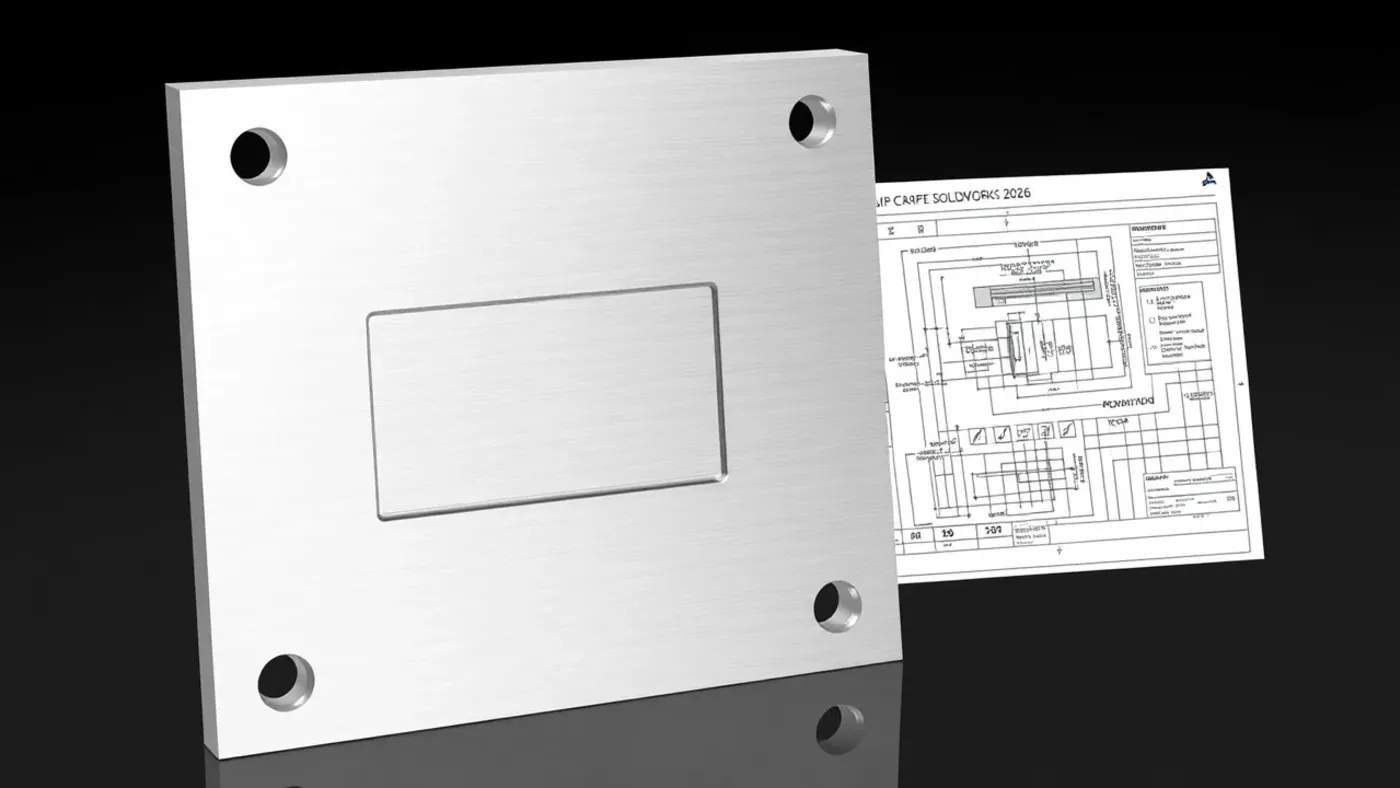
Đối chiếu Part Number, Revision, Material và ba kích thước bao. Bài mẫu có phôi 102 x 82 x 22 mm, thành phẩm 100 x 80 x 20 mm, hốc 60 x 40 sâu 5 mm và bốn lỗ M8.
Xuất STEP AP214 hoặc AP242 khi quy trình cần file trung hòa. Giữ hệ tọa độ với Z+ ra khỏi mặt chuẩn, X+ theo cạnh dài; ghi tên coordinate system vào phiếu.
Bản vẽ PDF phải nêu dung sai kích thước, vị trí lỗ, nhám mặt cùng vật liệu 6061. Nếu chỉ có model, người lập trình chưa biết mặt nào cần Ra 1,6 µm hoặc kích thước nào ±0,05 mm.
SolidWorks Fundamentals 2026 giúp kiểm thao tác model. Lộ trình dựng part và Drawing nằm trong giáo trình SolidWorks 2026.
Đưa SolidWorks vào Mastercam và đặt Stock, WCS
Trong Mastercam 2026, chọn đúng Machine Type và machine definition của máy. Import STEP hoặc mở định dạng được hỗ trợ, rồi kiểm Units trước mọi toolpath.
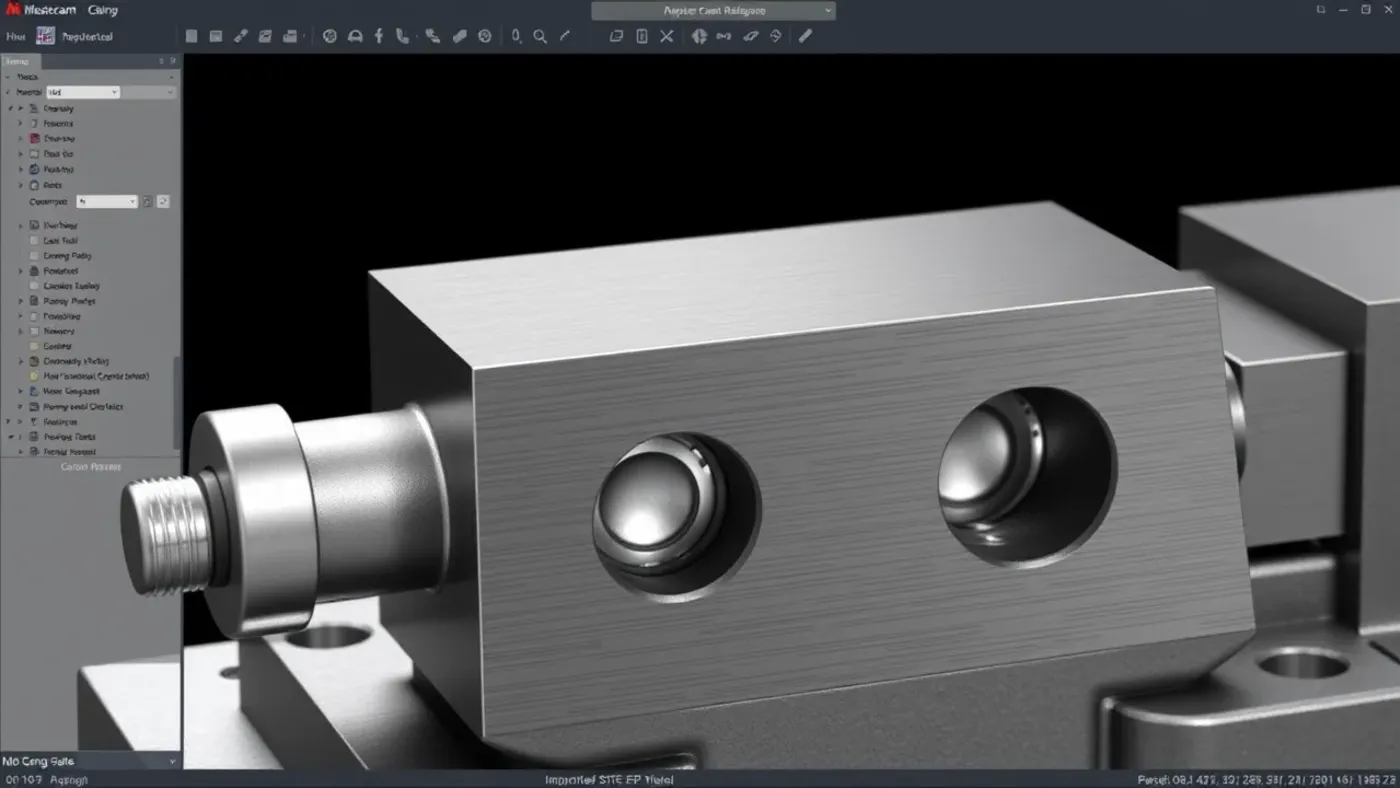
Dùng Levels Manager tách model, stock, fixture và check geometry. Planes Manager tạo Top, Front, Right cùng mặt Setup_1; WCS, Tplane và Cplane phải được hiểu riêng.
Stock Setup đặt Rectangular, kích thước 102 x 82 x 22 mm, chừa 1 mm mỗi bên và 2 mm chiều cao. Đặt origin G54 tại góc trái dưới thành phẩm, Z0 trên mặt tinh sau phay mặt.
Thêm model ê-tô và soft jaw vào Fixtures để Verify. Clearance plane phải cao hơn hàm kẹp và bu lông, không chỉ cao hơn stock.
Save file theo mẫu PART-001_REV-B_SETUP-1.mcam. Ghi source model, ngày import và checksum hoặc revision để lần sau biết CAM đang dựa trên bản nào.
Bảng dữ liệu Setup 1
| Mục | Giá trị bài mẫu | Điểm kiểm |
|---|---|---|
| Material | Aluminum 6061 | Khớp bản vẽ |
| Stock | 102 x 82 x 22 mm | Đo phôi thật |
| WCS | G54, góc trái dưới | Trùng setup sheet |
| Z0 | Mặt tinh trên | Ghi lượng phay mặt |
| Fixture | Ê-tô, soft jaw | Có trong Verify |
| Finished | 100 x 80 x 20 mm | Đo sau nguyên công |
Chọn dao và tạo toolpath theo nguyên công
T01 là face mill Ø40, S3000, F600 mm/phút cho lượt thử. T02 là dao carbide Ø10, 3 me, S8000, feed 720 mm/phút; chip load bằng 0,03 mm/răng.
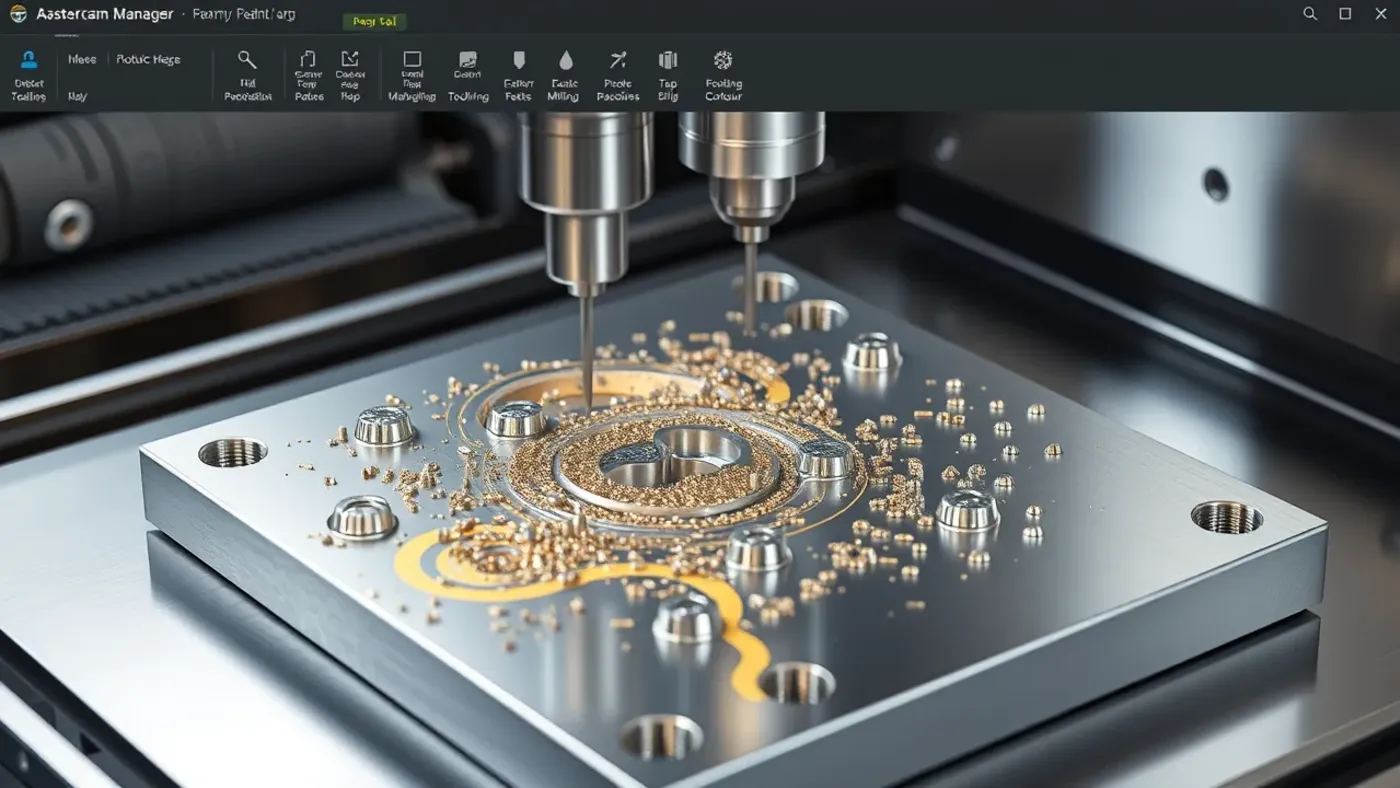
T03 là spot drill Ø4, T04 khoan Ø6,8 và T05 taro M8 x 1,25. Tool Manager phải ghi flute length, overall length, holder và stick-out thật.
- Face phay mặt về Z0, để stock ở đáy theo setup.
- Dynamic Mill phá hốc với helix entry, step-down 2 mm, radial engagement 2,5 mm.
- 2D Contour tinh thành hốc, stock to leave bằng 0.
- Spot Drill bốn tâm X15 Y15, X85 Y15, X85 Y65, X15 Y65.
- Drill dùng peck phù hợp cho Ø6,8, sau đó Tap M8 theo bộ điều khiển.
- Contour đường bao nếu gá và nguyên công cho phép, thêm lead-in ngoài mặt chức năng.
Thông số trên là mốc bài học, phải thay theo hãng dao, độ nhô, gá, coolant và máy. Feed không được lấy từ một job khác chỉ vì cùng đường kính dao.
Operation Manager cần tên rõ như OP10_FACE_T01 hoặc OP20_DYNAMIC_T02. Nhóm toolpath theo nguyên công giúp đọc, regenerate và xuất setup sheet ít nhầm hơn.
Backplot, Verify và đọc dấu va chạm
Backplot kiểm hướng, liên kết, lead-in, rapid và thứ tự. Verify kiểm lượng vật liệu bị cắt; Machine Simulation kiểm thêm chuyển động máy khi machine definition có dữ liệu đúng.
Bật tool, holder, stock và fixture. So remaining stock ở đáy hốc, góc R5 và mặt ngoài; dùng Compare nếu quy trình có target model.
Kiểm rapid từ tool change position đến approach, retract giữa lỗ và đường về home. Một đường G00 an toàn trên model có thể xuyên qua hàm ê-tô nếu fixture chưa được khai báo.
Đọc collision, near miss, gouge và excess. Sửa clearance, holder, stick-out hoặc toolpath nguồn; đừng chỉ tắt cảnh báo cho sạch báo cáo.
Regenerate All Selected Operations sau khi đổi stock, plane hoặc tool. Verify từ đầu vì thay một WCS có thể làm toàn bộ đường dao lệch.
Mastercam Mill là nguồn hãng về nhóm công cụ phay. hướng dẫn tải Mastercam Learning Edition giúp chuẩn bị môi trường luyện hợp lệ.
Kiểm G-code Mastercam trước khi chạy máy
Chọn post processor đã được duyệt cho đúng máy và control. Ghi version post, người sửa cùng job đã thử; không đổi post giữa ca mà không tạo NC mới.
Đọc safe start gồm G21, G17, G40, G49, G80, G90 theo quy ước máy. Sau T01 M06, kiểm G54, S3000 M03, G43 H01 và vị trí Z an toàn.
Ở phần cắt, kiểm G00, G01, G02, G03, feed F, spindle S, coolant M08 và bù G41/G42 nếu post dùng. Trước kết thúc, kiểm G40, G80, M09, M05 và M30.
Tool list phải khớp T, H, D, pocket, holder và chiều dài. Setup sheet ghi gốc phôi, ảnh gá, lực siết theo quy trình, kích thước stock và điểm đo sau cắt.
Chạy trên máy với Program Protect, Graphics hoặc dry run nếu control hỗ trợ, Single Block và rapid override thấp theo quy trình xưởng. Người mới chỉ thao tác dưới giám sát và không đứng trong vùng chuyển động.
tài liệu vận hành máy CNC an toàn giải thích G54, G43 H và quy trình chạy đầu. bài trục chính, holder và ATC giúp kiểm phần cứng quanh T/M06.
Quản lý thay đổi từ model tới NC
Khi SolidWorks lên Revision C, người lập trình so hình học với Rev B, ghi feature đổi và mở bản CAM copy. Import hoặc Replace Model theo quy trình, rồi kiểm operations bị dirty.
Không sửa vài dòng NC mà quên file CAM. Thay đổi bắt buộc trên máy phải có ghi chú, người duyệt và được phản ánh lại vào nguồn nếu còn dùng cho lô sau.
Bộ bàn giao gồm PDF duyệt, model STEP, file Mastercam, NC, tool list, setup sheet và inspection report. Mỗi file mang cùng Part Number cùng revision.
Mình từng gặp model tăng hốc từ 60 lên 62 mm nhưng NC vẫn lấy file cũ. Người vận hành chỉ nhìn tên PART-001 nên không thấy khác biệt. Thêm revision vào tên CAM, NC và setup sheet đã chặn lặp lỗi.
Khi xưởng có nhiều máy, luồng duyệt model, post và NC cần phân quyền cùng log. Anh em có thể trao đổi với đội phần mềm MONA về hệ thống viết theo quy trình sản xuất.
Setup 2 để phay mặt đáy và hoàn tất chiều dày
Sau Setup 1, lật chi tiết lên soft jaw đã gia công theo biên dạng. Chọn mặt đáy cũ làm chuẩn tỳ, dùng hai cạnh hoặc chốt theo thiết kế đồ gá để lặp X/Y.
Tạo plane Setup_2 với Z+ ra khỏi mặt cần phay, nhưng giữ liên hệ rõ với WCS chương trình. G55 có thể dùng cho setup thứ hai nếu quy ước máy cho phép; setup sheet phải ghi riêng offset và ảnh gá.
Đo stock còn lại trước khi phay. Face mill lấy vật liệu đến chiều dày 20,00 mm theo lượng dư thật, không mặc định còn đúng 2 mm sau Setup 1.
Tạo Contour vát mép 0,5 x 45 độ bằng dao phù hợp. Backplot hướng chạy, Verify soft jaw, rồi kiểm part không nhấc khi lực cắt đi qua vùng kẹp mỏng.
Tính rpm và feed từ dữ liệu hãng dao
Rpm được tính từ cutting speed và đường kính dao, trong giới hạn spindle. Feed bằng rpm nhân số me cắt và chip load; sau đó giảm theo độ nhô, gá, góc ăn dao và công suất máy.
Dao Ø10, 3 me tại 8.000 rpm với chip load 0,03 mm/răng cho feed 720 mm/phút. Nếu radial engagement giảm trong Dynamic Mill, dữ liệu hãng có thể cho phép điều chỉnh chip thinning theo công thức tương ứng.
Plunge feed, ramp feed và lead feed không mặc nhiên bằng cutting feed. Helix angle, minimum helix radius và entry height phải phù hợp flute length cùng khả năng thoát phoi.
Ghi nguồn catalog, mã dao, lot hoặc ngày kiểm trong tool library. Khi thay dao cùng đường kính nhưng khác grade hay geometry, tạo tool record mới thay vì sửa im lặng record cũ.
Phiếu kiểm NC 20 dòng trước mỗi lần phát hành
Đọc dấu %, program number, comment part, revision và setup. Kiểm safe start, unit G21, plane G17, absolute G90, compensation cancel G40/G49 và canned cycle cancel G80.
Ở mỗi tool, so T, M06, S, M03, G54 hoặc G55, G43 H và vị trí approach. Tìm giá trị Z âm lớn nhất, rapid gần fixture, feed đầu tiên cùng mọi G41/G42.
Ở đoạn khoan, kiểm R plane, depth Z, Q peck, F và G80. Ở đoạn taro, kiểm rpm, feed theo pitch và mã rigid tapping của đúng control.
Cuối chương trình, kiểm retract, coolant M09, spindle M05, vị trí trả dao và M30. Dùng công cụ compare để biết NC mới khác bản đã duyệt ở dòng nào, rồi lưu kết quả cùng job.
Nếu đầu vào là DXF thay vì solid, quy trình làm sạch file và cắt tấm 2D giải thích contour kín, kerf, lead-in cùng thứ tự cắt.
Câu hỏi thường gặp
Nên đưa file .SLDPRT trực tiếp hay xuất STEP?
File nguồn giữ feature và configuration, còn STEP là mốc hình học trung hòa dễ kiểm. Quy trình của xưởng có thể dùng một trong hai hoặc cả hai. Dù chọn cách nào, hãy ghi revision, unit, coordinate system và so kích thước bao sau import.
Verify sạch có đủ để chạy máy không?
Chưa đủ. Verify chỉ phản ánh model stock, fixture, holder, offset và post đã khai báo. Máy thật còn có gá, chiều dài dao, work offset và trạng thái modal. Cần đọc NC, kiểm setup, dry run cùng Single Block theo quy trình.
G54 nên đặt ở tâm hay góc phôi?
Chọn theo khả năng setup, đo và lặp lại. Góc phôi dễ hiểu cho bài tấm; tâm phù hợp chi tiết đối xứng. Điểm quan trọng là CAM, setup sheet và offset máy cùng một định nghĩa, có mặt Z0 được ghi rõ.
Khi nào dùng Dynamic Mill thay Pocket?
Dynamic Mill phù hợp đường chạy duy trì engagement có kiểm soát khi phá vật liệu. Pocket truyền thống vẫn hợp hình đơn giản và điều kiện cụ thể. Hãy so thời gian, tải dao, khả năng thoát phoi và độ cứng gá trên đúng máy.
G-code Mastercam đáng tin khi nguồn SolidWorks, WCS, stock, dao, Verify và post đều truy được. Anh em hãy hoàn thành bài tấm nhôm, đọc 30 dòng đầu của NC và nhờ người khác đối chiếu setup sheet trước khi chạy.