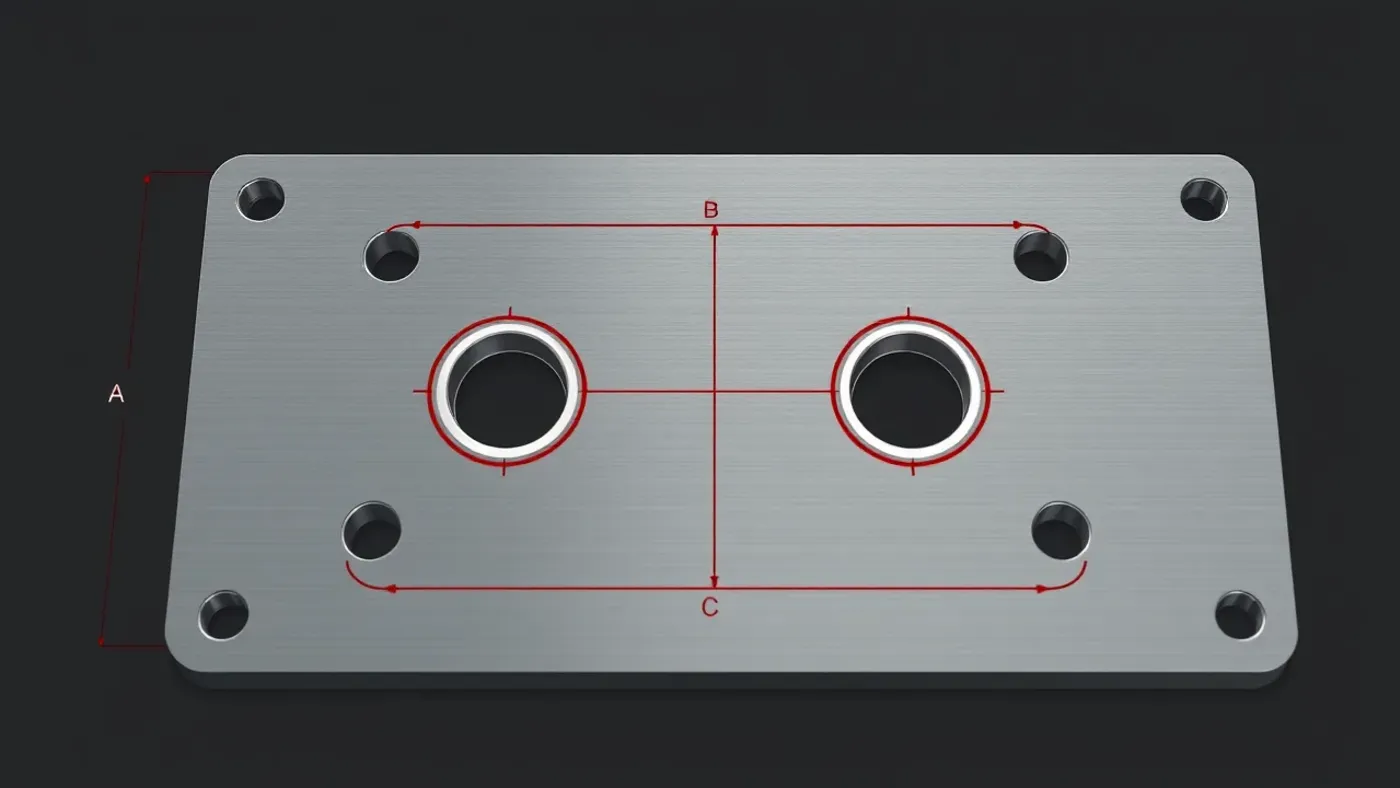
Ký hiệu GD&T dùng vùng dung sai hình học để mô tả chức năng của bề mặt, trục và mẫu lỗ. Người đọc phải xác định feature được khống chế, hình vùng dung sai, trị số, modifier vật liệu và hệ datum theo đúng thứ tự. Ví dụ dưới đây dùng tấm gá 160 x 100 mm có bốn lỗ Ø10.
Mốc tiêu chuẩn là ASME Y14.5-2018. Một ký hiệu không thể được đo đúng nếu bản vẽ chưa nêu chuẩn và ý đồ lắp.
Ký hiệu GD&T trong 5 nhóm đặc tính hình học
Mười bốn đặc tính thường được chia thành form, profile, orientation, location và runout. Mỗi đặc tính áp lên một loại feature và có yêu cầu datum khác nhau.
| Nhóm | Đặc tính | Datum thường cần? | Vùng dung sai điển hình |
|---|---|---|---|
| Form | Straightness | Không | Hai đường song song hoặc hình trụ |
| Form | Flatness | Không | Hai mặt phẳng song song |
| Form | Circularity | Không | Hai đường tròn đồng tâm trong tiết diện |
| Form | Cylindricity | Không | Hai mặt trụ đồng trục |
| Profile | Profile of a Line | Có thể | Hai đường bao quanh profile |
| Profile | Profile of a Surface | Có thể | Hai bề mặt bao quanh profile |
| Orientation | Parallelism | Có | Hai mặt phẳng hoặc hình trụ |
| Orientation | Perpendicularity | Có | Hai mặt phẳng hoặc hình trụ |
| Orientation | Angularity | Có | Hai mặt phẳng theo basic angle |
| Location | Position | Thường có | Hình trụ hoặc hai mặt phẳng |
| Location | Concentricity | Có | Vùng trụ quanh datum axis |
| Location | Symmetry | Có | Hai mặt phẳng quanh datum plane |
| Runout | Circular Runout | Có | Biến thiên mỗi tiết diện khi quay |
| Runout | Total Runout | Có | Biến thiên toàn bề mặt khi quay |
Flatness kiểm riêng một mặt và không gọi datum. Parallelism so feature với datum, nên hai yêu cầu này trả lời hai câu hỏi khác nhau dù cùng có vùng giữa hai mặt phẳng.
ASME Y14.5 Dimensioning and Tolerancing là nguồn tiêu chuẩn cần đối chiếu. Bài viết chỉ giúp đọc bản vẽ, không thay văn bản tiêu chuẩn có bản quyền và quy trình đo được duyệt.
Đọc feature control frame từ trái sang phải
Khung dung sai có ô đặc tính, trị số vùng dung sai, modifier và datum references. Ví dụ Position | Ø0,20(M) | A | B(M) | C mô tả vị trí với vùng trụ Ø0,20 tại MMC, theo hệ chuẩn A-B-C.
Ký hiệu Ø trước 0,20 cho biết vùng dung sai hình trụ. Nếu thiếu Ø, vùng có thể là hai mặt phẳng tùy feature và đặc tính.
MMC là Maximum Material Condition, trạng thái feature chứa nhiều vật liệu nhất. Với lỗ, MMC là đường kính nhỏ nhất; với trục, MMC là đường kính lớn nhất.
LMC là Least Material Condition, trạng thái ít vật liệu nhất. RFS áp dụng độc lập kích thước feature khi không có modifier vật liệu theo quy tắc của tiêu chuẩn đang dùng.
Basic dimension đặt vị trí hoặc góc lý thuyết chính xác, thường hiển thị trong khung chữ nhật. Dung sai cho vị trí đó nằm trong feature control frame, không ghi thêm ± làm trùng yêu cầu.
Chọn datum A, B, C theo cách chi tiết làm việc
Tấm gá đặt trên mặt đáy, tỳ vào cạnh dài và chặn cạnh ngắn. Mặt đáy hợp làm datum feature A, cạnh dài là B và cạnh ngắn là C theo sơ đồ gá kiểm.
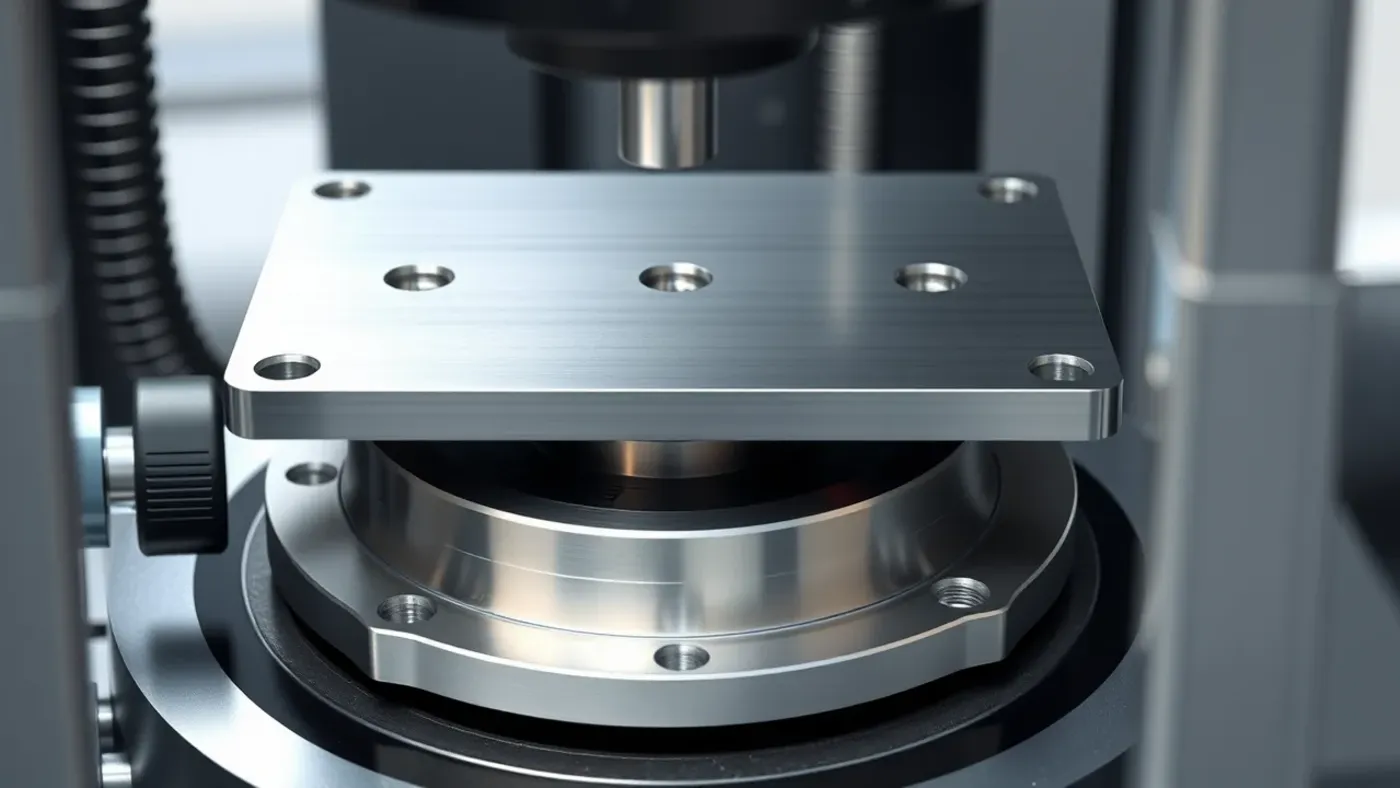
Datum feature là bề mặt thật trên chi tiết; datum là mặt phẳng, trục hoặc điểm lý tưởng được thiết lập từ nó. Cách mô phỏng datum feature phải ghi trong kế hoạch đo.
Primary datum A loại ba bậc tự do, secondary B loại thêm hai và tertiary C loại bậc cuối trong sơ đồ 3-2-1 lý tưởng. Thứ tự A|B|C trong khung ảnh hưởng cách dựng hệ chuẩn.
Bốn lỗ Ø10,0 đến Ø10,2 đặt theo basic dimensions 20 mm từ B, 15 mm từ C và khoảng tâm 120 x 70 mm. Position Ø0,20(M) theo A|B|C kiểm các trục lỗ trong hệ datum.
Khi lỗ thực lớn hơn MMC, bonus tolerance có thể phát sinh bằng phần chênh kích thước theo quy tắc MMC. Người đo vẫn phải kiểm giới hạn size và yêu cầu bao hình học liên quan.
tài liệu máy CNC và bài tấm nhôm cho thấy datum được chuyển thành G54 và setup sheet ra sao. quy trình cắt tấm 2D giải thích lúc nào cần chừa lỗ để gia công tinh.
Từ khung dung sai đến kế hoạch đo tại xưởng
Trước khi chọn dụng cụ, viết lại yêu cầu bằng lời kỹ thuật ngắn: feature nào, vùng gì, datum nào, điều kiện vật liệu nào và số lượng vị trí.
Flatness mặt A có thể đo trên bàn máp bằng indicator theo lưới điểm nếu phương pháp đáp ứng yêu cầu. Position của mẫu lỗ có thể dùng CMM hoặc đồ gá chức năng được thiết kế đúng virtual condition.
Circular runout dùng một lần quay quanh datum axis và đọc biến thiên ở từng tiết diện. Total runout quét toàn chiều dài bề mặt trong khi chi tiết quay theo hệ datum.
Thước cặp kiểm size lỗ nhưng không tự chứng minh position. Đồng hồ so có thể kiểm runout, nhưng gá quay và datum axis phải được thiết lập đúng.
Phiếu đo cần ghi bản vẽ revision, nhiệt độ nếu quy trình yêu cầu, dụng cụ, mã chuẩn, kết quả và người đo. Một con số 0,08 mm thiếu hệ datum không đủ để xác nhận đạt.
Xưởng có nhiều phiếu đo và revision nên quản lý dữ liệu theo part. Có thể trao đổi với MONA Software khi cần hệ thống riêng nối bản vẽ, kế hoạch đo và kết quả kiểm.
Lỗi đọc GD&T khiến thiết kế hoặc gia công sai
- Dùng flatness kèm datum: flatness là form control độc lập. Nếu muốn so với A, hãy xem parallelism hoặc yêu cầu phù hợp.
- Nhầm datum feature với datum: mặt thật có sai lệch, datum là chuẩn lý tưởng được thiết lập từ mặt đó.
- Đọc Ø0,20 thành ±0,20: vùng trụ Ø0,20 cho phép lệch tâm theo bán kính nhỏ hơn cách hiểu ±0,20.
- Bỏ qua modifier M: không tính bonus tolerance và virtual condition. Ghi size thực trước khi kết luận position.
- Đảo thứ tự B, C: hệ chuẩn và khả năng xoay bị khống chế khác. Dựng setup theo đúng thứ tự trong frame.
- Dùng profile thiếu basic dimensions: đường bao lý thuyết chưa được xác định đủ. Kiểm model, basic dimensions và datum.
- Chọn dụng cụ đo theo thói quen: caliper không đo được mọi đặc tính. Lập phương pháp từ vùng dung sai trước.
Quy trình từ model tới gia công được nối trong bài SolidWorks sang G-code Mastercam. Bài trục chính, holder và ATC bổ sung nguồn sai số gia công liên quan.
Câu hỏi thường gặp
GD&T có thay dung sai kích thước ± không?
GD&T kiểm hình học, định hướng và vị trí; size vẫn cần giới hạn phù hợp. Hai nhóm yêu cầu làm việc cùng nhau. Một lỗ đạt Ø10,0-10,2 vẫn có thể sai position, còn lỗ đúng position vẫn có thể quá nhỏ.
Datum A có bắt buộc là mặt lớn nhất không?
Không. Datum được chọn theo chức năng lắp, cách định vị và khả năng kiểm. Mặt lớn thường ổn định nhưng chưa chắc là chuẩn chức năng. Người thiết kế cần xem chi tiết tiếp xúc, truyền tải và lắp với part nào.
Position ở MMC có phải lúc nào cũng dễ gia công hơn?
MMC cho phép bonus tolerance khi kích thước feature rời khỏi MMC, nhưng size và virtual condition vẫn phải đạt. Nó hữu ích cho yêu cầu lắp ghép nhất định; không nên thêm modifier nếu chưa hiểu chức năng và cách kiểm.
ASME Y14.5 và ISO GPS có đọc giống hệt không?
Hai hệ có nhiều ký hiệu gần nhau nhưng quy tắc mặc định, thuật ngữ và cách diễn giải không hoàn toàn giống. Bản vẽ phải ghi tiêu chuẩn áp dụng. Không trộn quy tắc giữa hai hệ nếu chưa xác nhận yêu cầu hợp đồng.
Ký hiệu GD&T chỉ có giá trị khi người thiết kế, gia công và đo cùng dựng một hệ datum. Anh em hãy lấy tấm bốn lỗ, đọc từng ô trong frame rồi viết kế hoạch đo trước khi chọn dụng cụ.